圆柱充电电池基础知识
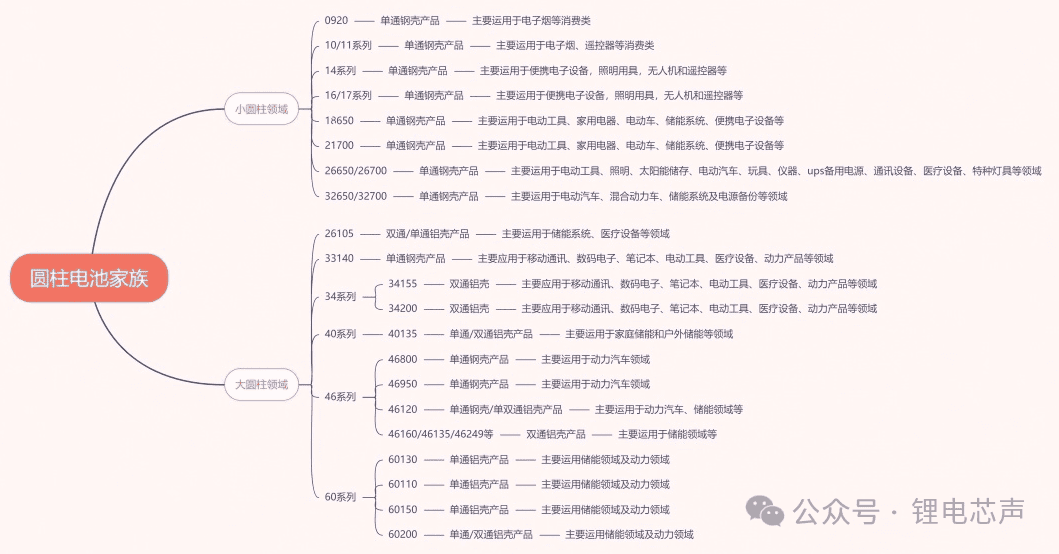
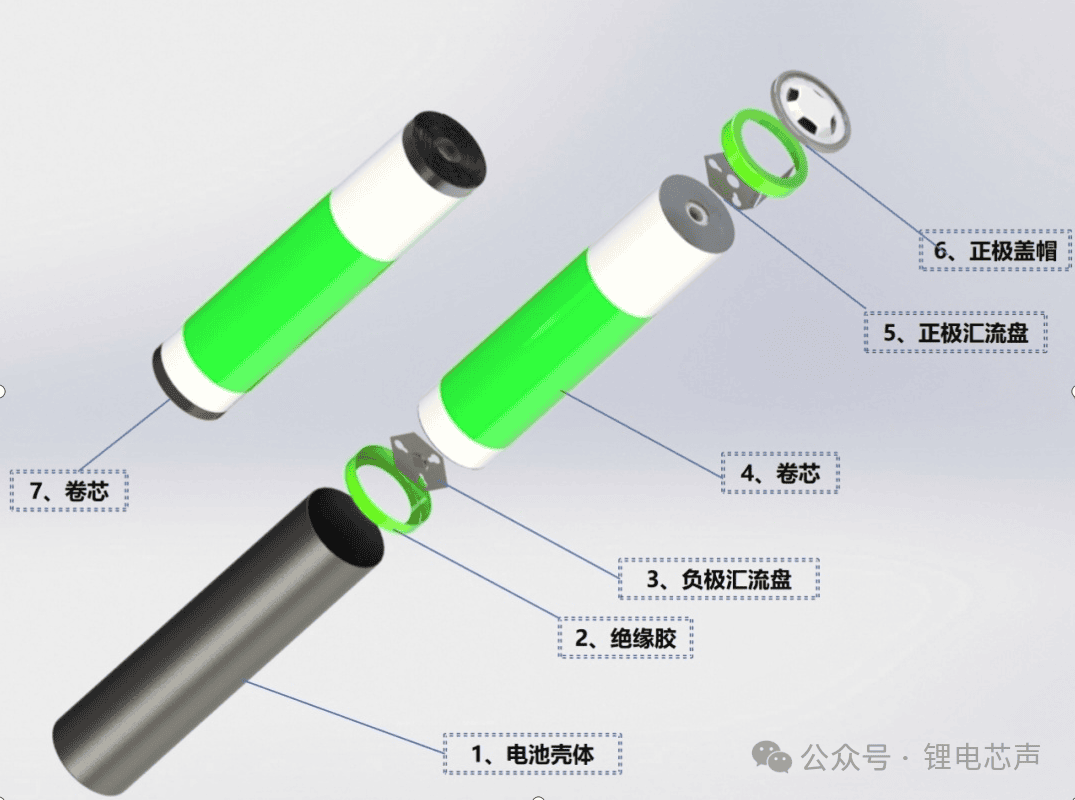
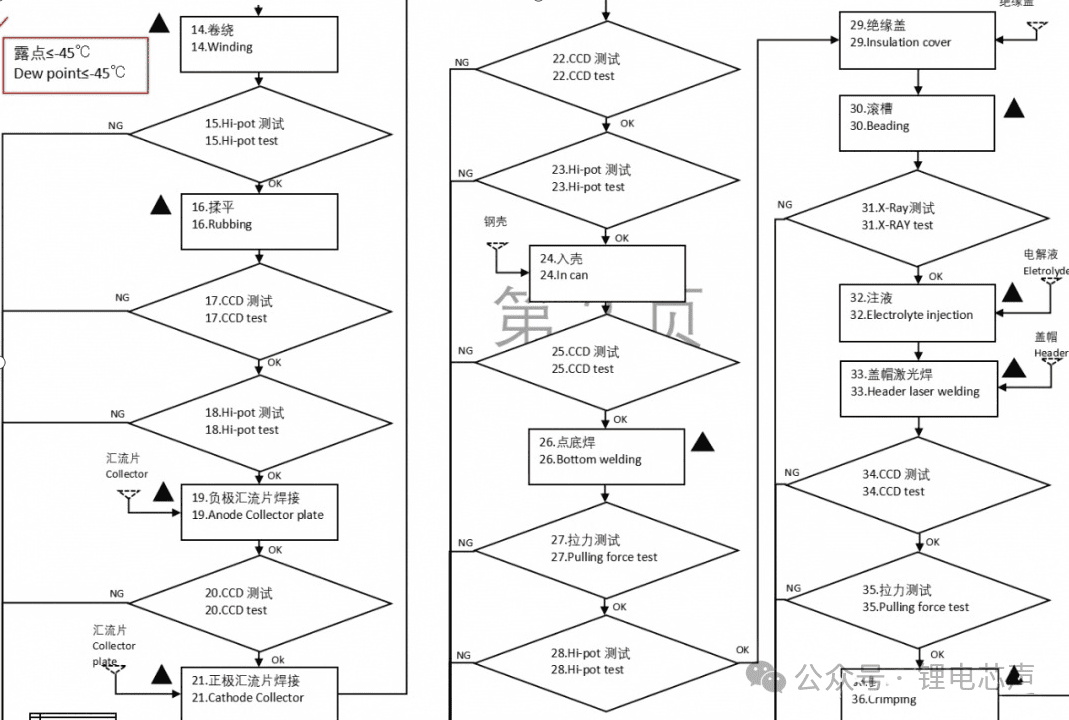
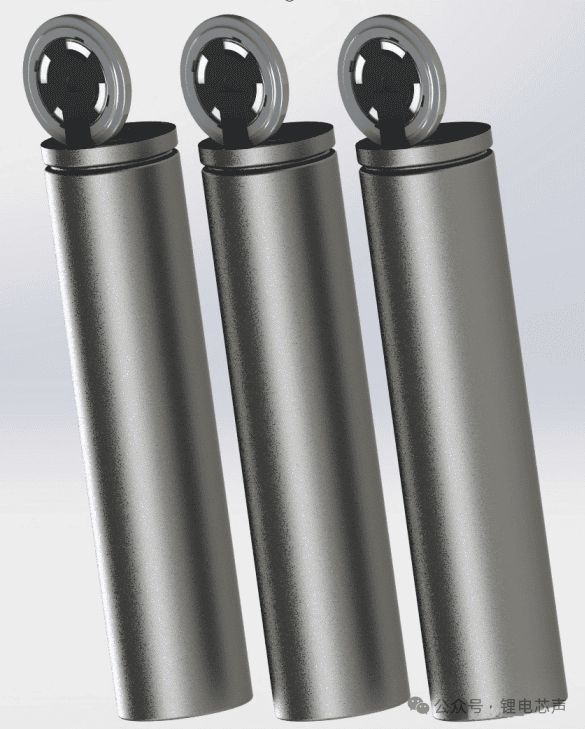
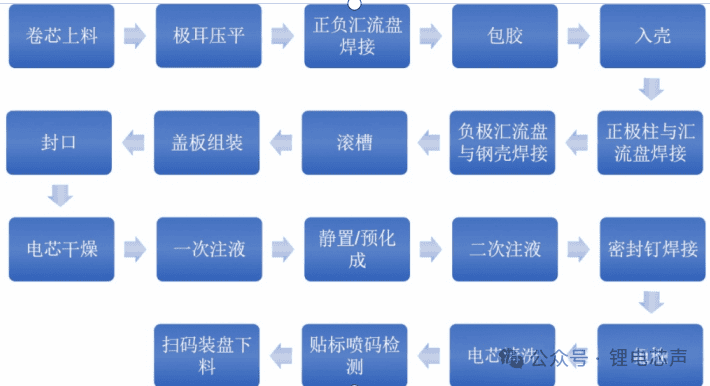
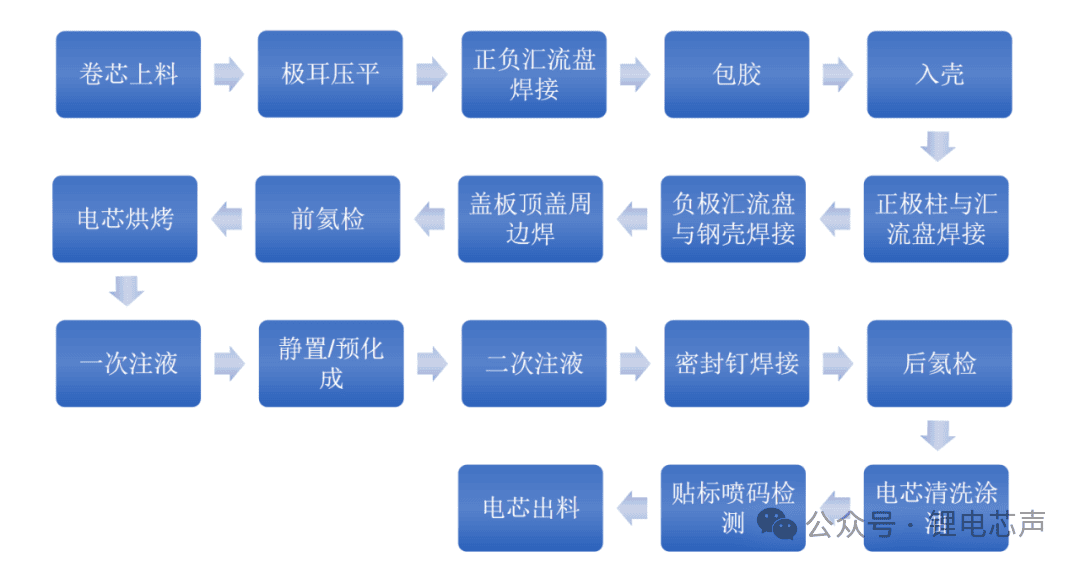
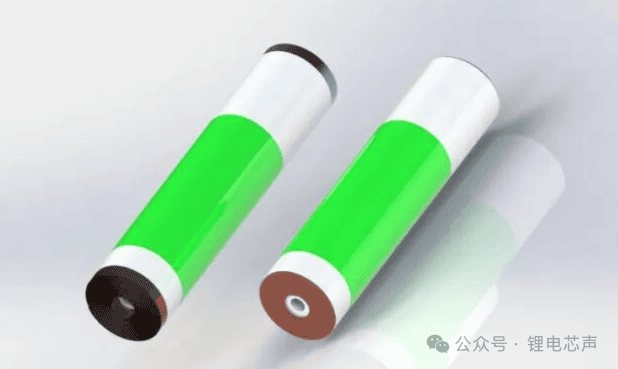
圆柱电池的命名 说到圆柱电池,就离不开电池型号的命名,相信业内的人对此都不陌生,但对我们的一些新入行的朋友,可能还不太清楚电池型号的命名方式,锂离子圆柱电池型号命名方式是由三方面来决定的: 一是电池的直径, 二是电池的总体高度, 三则是电池的形状(因为我们是圆柱电池,通常都用0来表示) 比如目前最常见的18650,他的成品直径就是18mm左右,高度是在65mm左右,圆柱型,所以就用“18650”来命名,目前大家可能听得最多的圆柱电池型号比如21700、33140、46800都是根据这种方式来命名的。当然,我们的圆柱电池也有其他的命名型号,在我们的镍氢电池领域就有其他的命名方式,镍氢电池型号也是按高度和直径来命名的,不同的是直径是用字母来替代,对应型号有“A"、“AA”、“AAA”、“AAAA”、“SC”、“C型”、“D型”、“F型”等,A型电池直径在16mm左右,AA型在14mm左右,AAA在10mm左右,AAAA在7mm左右,SC在21mm左右,C型在25.2mm左右,D型在32mm左右,F型就到了69mm,其实大家可以发现,目前业内锂电池的目前主流型号很多都可以在镍氢上找到对应的型号,这也是为了消费类电池的标准化。 圆柱锂电池家族成员 随着电池技术的不断进步,方形、软包、圆柱电池三分天下,各自占据市场地位,特别是2020年9月20日特斯拉在电池日上发布46800大圆柱电池以后,国内圆柱电池刮起了一阵不小的台风。 近年来,根据电池的规格及型号,大圆柱发展迅猛,大圆柱之所以叫大圆柱,在我认为,不仅仅表现为电池的尺寸大,更重要的表现是电池的大电流充放电,低发热,低内阻等优势,故而,大圆柱电池产品在装配工艺及电池结构上与小圆柱(如18650/21700)对比就有了颠覆性的变化,根据目前的圆柱电池结构,我们大体可以分为这几种,第一种是单双极耳导流方式的钢壳产品,典型产品如18650/21700,第二种是全极耳的钢壳产品,如32140/21700,第三种是全极耳的单双通铝壳产品,如32130/40130等,第四种是切叠极耳的单通钢壳产品,如特斯拉发布的4680产品。 33140/21700的产品结构 33140和21700等产品主要包含钢壳、绝缘胶、负极汇流盘、卷芯、正负极汇流盘、盖帽及电解液等结构,组装过程主要就是通过自动化的设备将以上结构件在低温低湿的环境下进行整合、组装,最终生产出一个半成品电池。 33140/21700组装工艺流程 关键工序的控制要点 1、极耳揉平工序 4、滚槽、封口
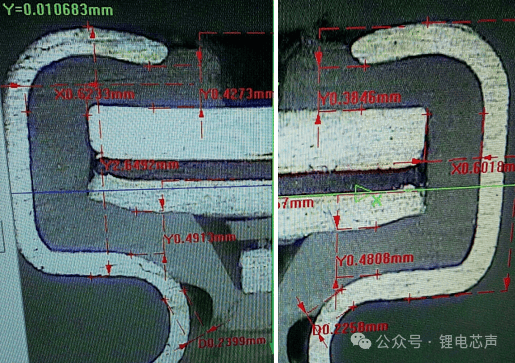
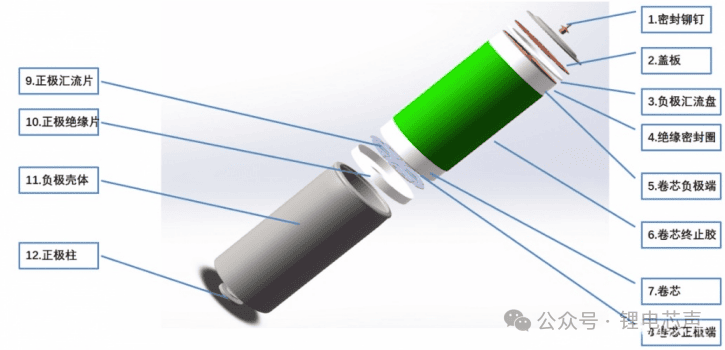
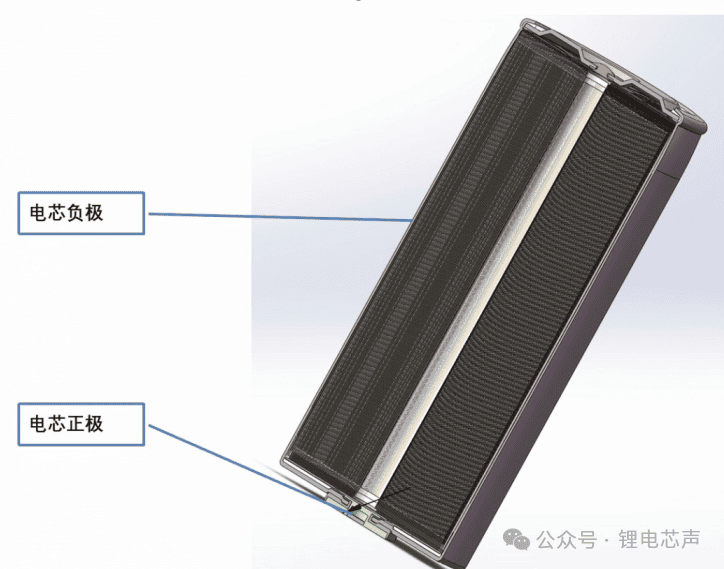
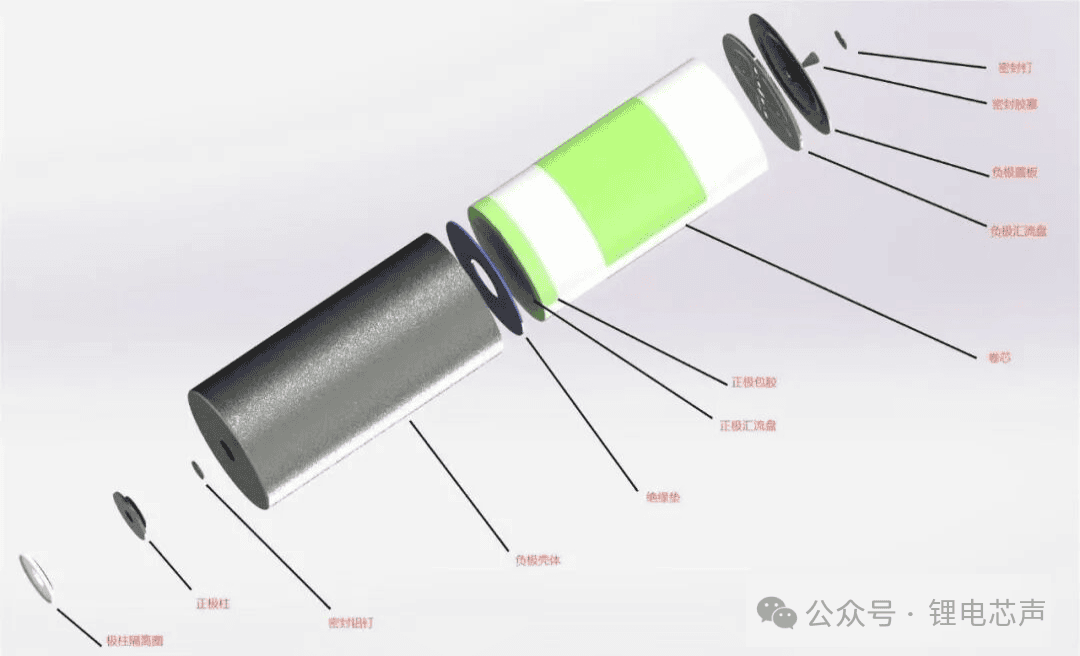
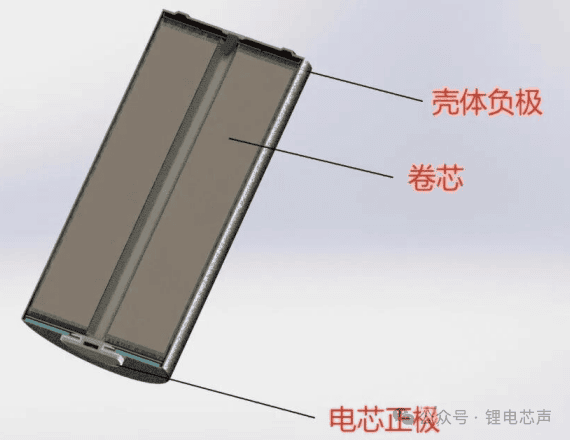
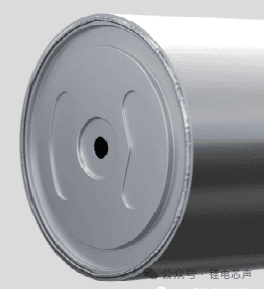
5、注液 6、焊盖帽 目前从组装工艺结构来看,46分为两种工艺路线,一种是模具卷边封口,一种是激光封口,今天我们就来简单介绍下模具封口工艺路线。 46大圆柱电池结构 46产品爆炸图 46成品剖面图 代码 结构件名称 铜质,用于对注液孔进行密封 易于铆接且易与盖板形成密封。 SPCC材质,防爆阀设计位置需合理,厚度大于0.4mm以上,需做加强筋设计,外径需与密封圈及封口工艺匹配设计。 3 密封圈 材质一般为进口PFA材质等,模具封口工艺配置此结构件,用于进行机械封口时形变而产生密封效果 材质需而高温且耐腐蚀,可承受70%形变并保持密封性能,尺寸需与盖板及封口工艺匹配设计。 4 负极汇流盘 铜/铜镍复合材质,分别与卷芯负极端及钢壳进行焊接。 合理的厚度及外径,外径需与钢壳内径进行匹配,保持有一定的间隙,挂耳需进行弹性设计。 7 卷芯 合理的卷芯高度,折叠极耳的层数,切折极耳外露长度等 正极汇流片 合理的厚度及直径,穿透焊区域与汇流盘焊接区域防止硬连接设计导致拉脱焊点或焊线 10 正极绝缘片 用于隔绝正极汇流盘与钢壳,防止电芯发生内短路 部分客户会将正极绝缘做成两部分,一部分为绝缘片,另一部分为正极包胶,需耐高温及耐腐蚀 11 负极壳体 材质SPCC预镀镍钢壳或后镀镍钢壳,用于进行负极连通焊接充当电池的负极壳体。 良好的导电性,合理的壁厚及底厚,合适的镀层厚度 12 材质铝与PFA复合,与正极汇流片进行焊接,充当电池正极,并与壳体进行隔绝。 极柱铆接应确保密封性等 模具封口装配工艺路线 一种46系产品模具封口工艺路线。 以上工艺是一种较为常见的46产品组装段工艺,但目前还是有许多工序在良率及产品保障上无法达到设计要求,比如如何预防汇流盘焊接过程中的箔材焊穿问题,集流盘焊接过程中发热导致的隔膜收缩问题,穿透焊接有效性的可监测问题,负极汇流盘挂耳与壳壁焊接问题,入壳过程中的负极汇流盘与壳体同心度保障问题、滚槽掉镀及封口槽位下塌问题等等,所以对于46系动力电池在未来的量产仍然任重道远,个人认为,不管在未来采取哪种封口工艺,产品结构件的优化及自动化装备技术的进步仍然是推动量产进程的必经之路。 激光封口工艺路线及两种工艺路线的对比吧。 图为特斯拉二代产品激光封口工艺路线所生产。 46激光封口产品结构 图为自主转换结构件图形,此结构仅为示意,放大可看原图 图为激光封口工艺剖面结构示意图 激光封口工艺路线 以下为激光封口的一般装配工艺路线。 激光封口PK模具封口 对比项目 激光封口 模具封口 对比结果 容量 激光封口优于模具封口1.5%左右 激光优 直径加工尺寸 直径极差较大 直径加工精度0.10mm 模具优 密封性监测 氦检,需100%全检 离线金相检测 模具优 结构件差异 无需密封件 需配置密封件 激光优 加工一致性 满足工艺要求 CMK1.33以上 模具优 制程难点 激光焊接钢壳后的生锈问题 密封圈及工艺的开发 模具优 加工速度 加工较慢,加工节拍大于5S 加工节拍小于2秒 模具优 设备成本 高 低 模具优 封口可靠性 运用于动力需持续验证 21700装车已成熟 模具优 以上是个人对模具封口和激光封口在主要项目上的对比,究竟是激光封口优还是模具封口优最终还是取决于客户侧重的方向,下面我将在各方面细细展开说明一下。 容量(以4695为例),请看下图
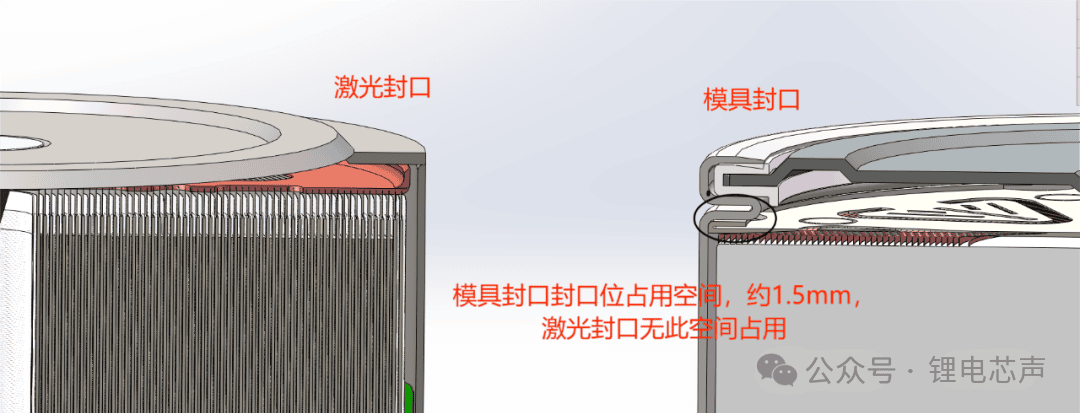
图左为46电池激光封口截面图,图右为模具封口的截面图,从结构中可以看出,模具封口在制程过程中多出2层钢壳、1层蹲封间隙及1层汇流盘的折叠位,至于密封圈压缩后占用的空间可与激光封口部位相关部位空间抵销,空间占用总高度不超过1.5mm,如果以4695-32AH电池,空间会占用空间约500mah,如果运用于装车,整车占用电量约为2度电,基于此,所以当下,大部分头部企业选择使用激光封口工艺,但空间模具封口还有没有提升优化的空间呢,答案是肯定的,当下也有客户还在继续研发优化当中,但也有很多客户受制于整个市场大势,放弃了此路线。 直径加工尺寸 对于这一项其实是很好理解的,使用激光封口工艺,在电池的外圈都会形成一圈焊斑,根据焊接强度要求,一般都会堆焊 ,直径也会相对较大,但在激光焊接过程中,因直径是自然形成的,无模具约束,所以直径波动会较大,而模具封口在此项上稍占约,因在整个过程中,电池的外径是受约束的,所以在最终电池直径一般都会小于46.1mm以内,且会在线监控此尺寸,稳定性也较好,但激光封口在此方面也是可以优化的,如果今后电池需要单体使用,需要优化直径大家可以私聊我。
密封性监测 激光封口在焊接过程中是通过激光的高能量将金属进行熔化,再通过穿透力进行融合,在此过程中,会有空气、杂质粉尘、水份等进入介质中,因此,焊缝内存在有气孔现象,气孔的产生将会导致漏气,所以为了避免气孔的产生电池漏液,激光封口都会加入氦检工序,可能很多朋友都不知道,氦检是整线检测投入成本最高的设备了,没有之一,首先,氦气是属于稀有气体,大气中是没有这个成分的,再次,氦气是需要进口的,第三氦检的效率是很低的,最后,氦检对设备的漏率要求是很高的,所以一台氦检仪很难检测太多的产品,否则误判的情况发生概率就很高了。而对于模具封口来说,使用的是金属和密封材质的结合,通过压缩密封圈的方式来形成密封,在这一块,其实只要模具封口的工艺设计合理,密封圈的材质选用恰当,模具封口就算在恶劣的环境内连续工作也是不会漏液的。
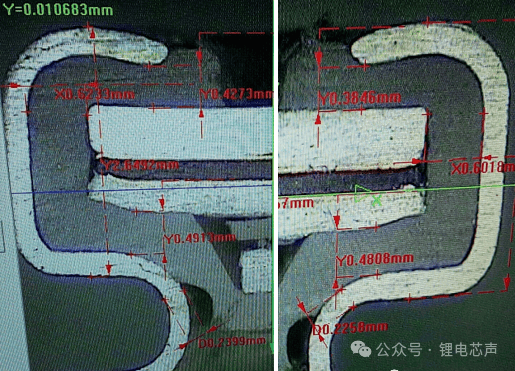
图为模具封口金相检测效果 制程核心难点 加工效率
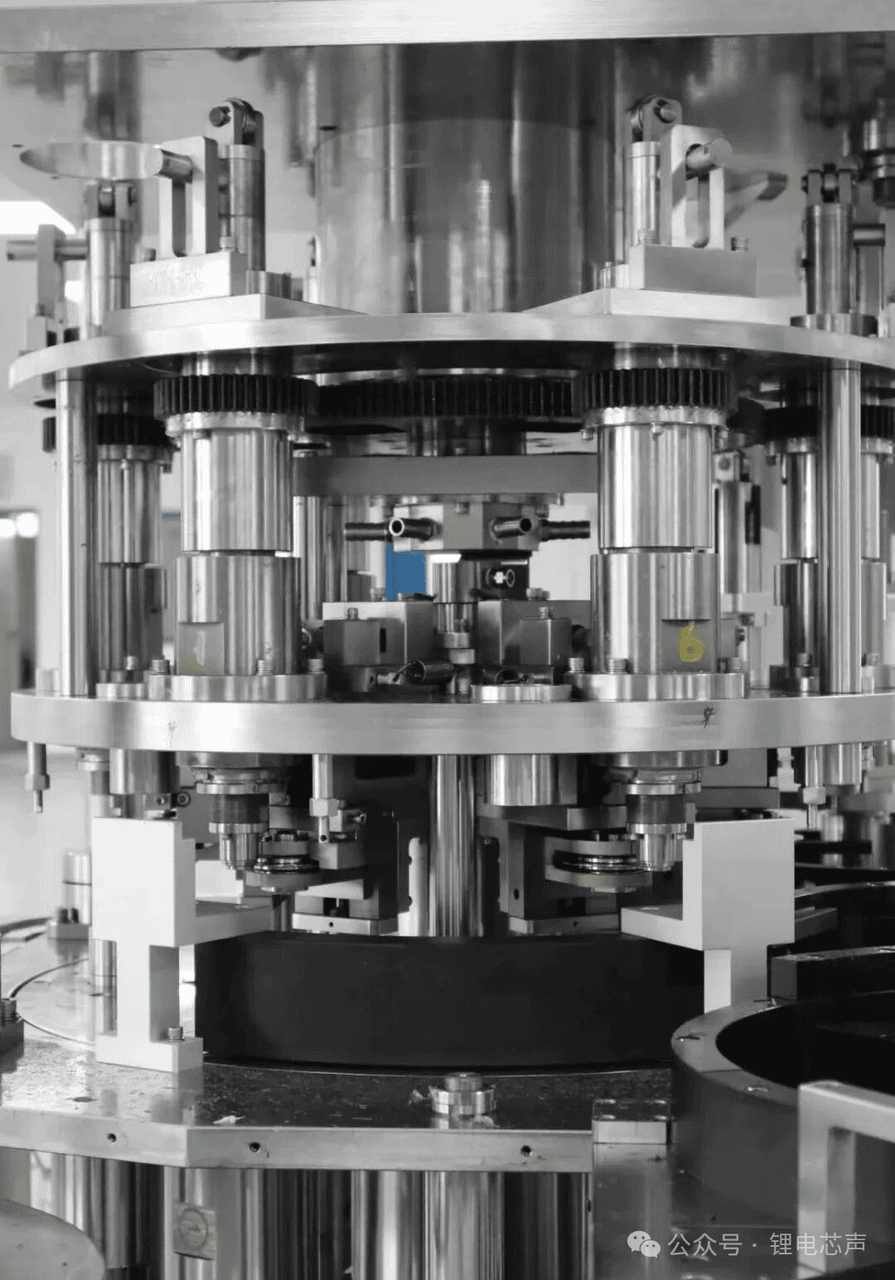
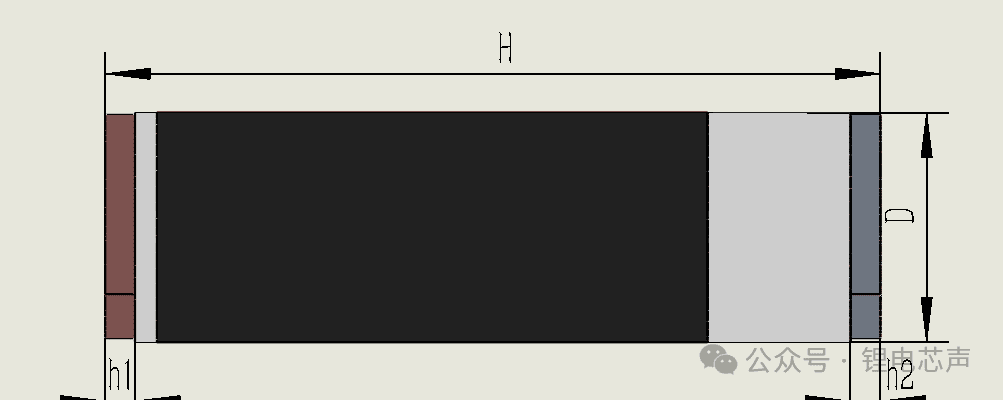
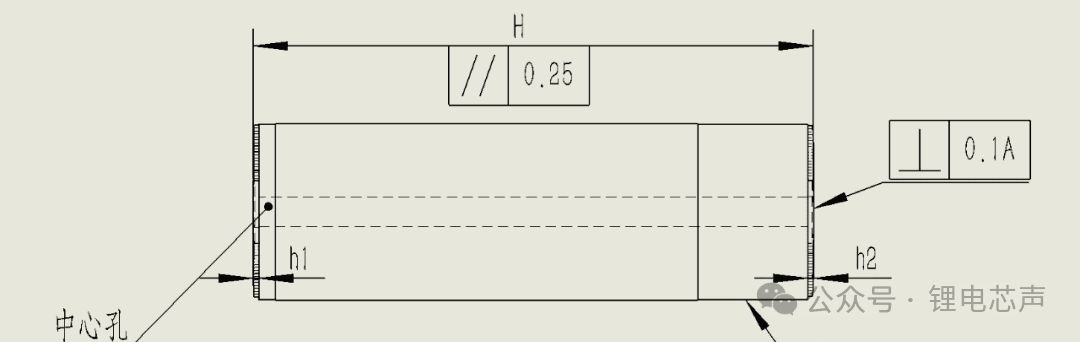
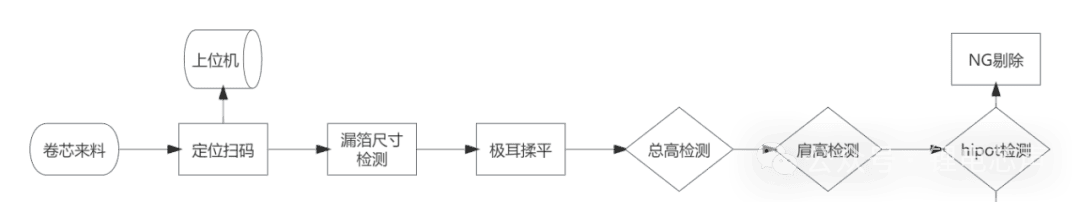
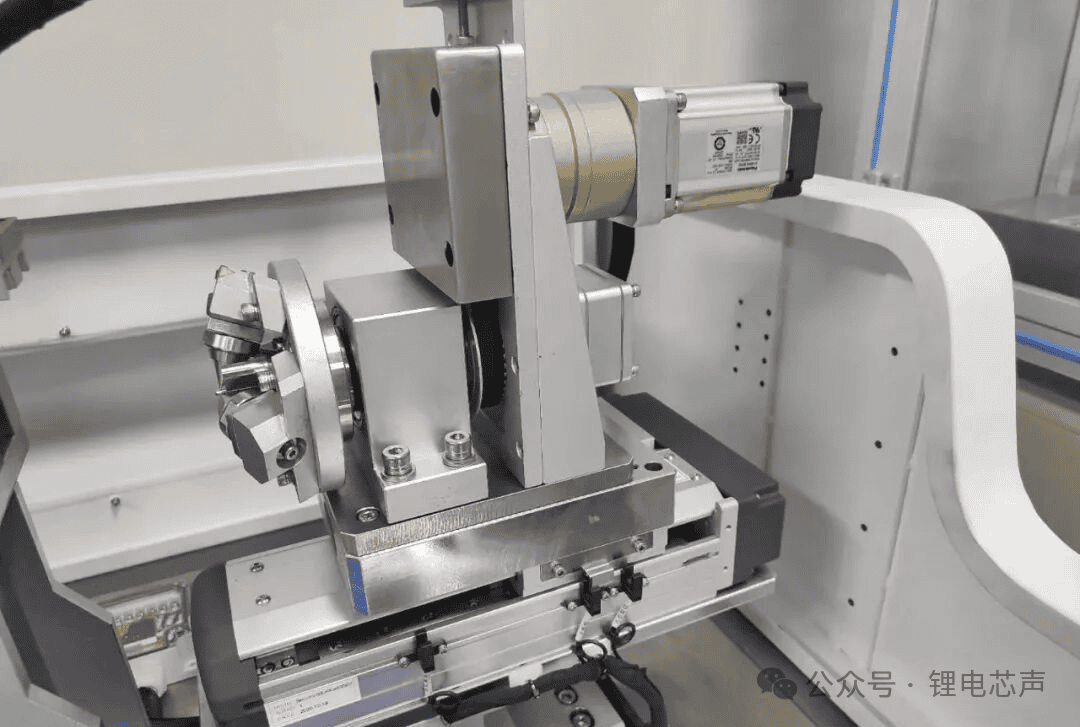
设备投入成本 全极耳的揉平工序 揉平概述 圆柱电池的极耳揉平工序,又称为整形工序,是电池卷绕工序后的一道工序,工序将卷芯正极耳及负极耳通过机械锥形辊轮将分散的铜箔铝箔材料整体进行旋转一定行程的揉压,使正负极由分散的铜铝箔形成一个完整的正极集流体及负极集流体。 揉平主要工艺要求 1)来料卷芯工艺要求 H:卷芯总高需设定合适的工艺尺寸及公差范围 总高超高一般表现为正负极料区对齐度偏差、正极片与负极片卷绕时纠偏失效跑偏、极片螺旋导致的极组螺旋,失效后果为揉平过程中正极或负极揉平行程过多,损伤极片造成短路或存在安全风险; 总高偏低一般表现为卷芯正极端或负极端裸露尺寸过低,失效后果为揉平行程过少,无法起到极耳揉平的效果,从而在集流盘焊接时焊到隔膜或者极片。 h1/h2:正极、负极极耳裸露尺寸需设定合适的工艺尺寸及公差范围,尺寸偏长或偏短失效后果和卷芯总高超差的失效后果是一致的 D:卷芯直径需设定合适的工艺尺寸及公差范围 直径偏大会导致夹爪夹伤卷芯表面及揉平外圈的箔材外翻,直径偏小会导致夹爪夹不紧卷芯而造成揉平尺寸不稳定 H:揉平后的产品总高及公差范围要求,单纯揉平高度尺寸波动目前一般在0.50mm以内,但是揉平后不仅有总高要求,还有揉平端面与圆柱面的垂直度要求、两端面的平行度要求以及单一平面的平面度要求,目前可参考尺寸比如垂直度约为0.1左右,两平面平行度小于0.25mm,平面度根据直径大小差异会有所差异(有模压工艺的尺寸公差范围例外) h1/h2:揉平后正负极两端的漏箔长度尺寸及公差要求,此尺寸与总高是相关的 中心孔要求:在揉平过程中,通常需要确保中心孔不能有堵塞及绞坏中心孔现象,以保障后工序的继续加工,同时在揉平时需确保卷芯的同心度 揉平外观要求:正负极两端的揉平后的箔材尽量不能有外翻,卷芯隔膜表面不能有隔膜擦伤及夹痕,卷芯中心孔内不能有暗痕 hipot测试要求:一是测试电压要求,二是测试时间要求,三是进行自动放电,测试不得有短路现象; MES追溯要求:在目前的大圆柱产品里,卷芯表面胶纸上一般会带有二维码,二维码信息需在工序上与产品加工信息进行关联,如本工序的正负极揉平前后箔材长度、揉平后总高、hipot测试数据信息、设备运行状态等。 揉平的设备要求 1)揉平设备的工序流程
2)设备流程解说
总高检测:对揉平后的产品进行总体高度检测,通过位移传感器反馈此数据到上位机软件; 肩高检测:通过CCD对正负极两端箔材高度进行检测,一般检测精度约为0.05mm; hipot测试:对产品进行短路测试,防止发生隔膜刺穿现象,目前一般使用的测试仪如日置、锐捷、安捷伦、致茂等,目前锂电池测试电压一般为100-250V左右,测试时间一般小于0.5s 揉平自动化的痛点 虽然目前全极耳电池已经量产多年,但作为揉平工序仍然有其痛点存在,比如揉平过程中的粉尘处理,虽然在揉平过程中目前已设置了端面除尘、落料除尘,但是由于除尘与揉平的特殊性,仍然无法有效的去除揉平过程中产生的粉尘,另一个痛点就是揉平的效率问题了,作为一个纯机械加工的工序,目前的揉平工序的效率是比较低的,单一揉平工站的效率仅6-8ppm左右,所以,为了解决这一难题,业内领先的设备企业已经进行立式转塔揉平设备的开发,一来可以减少粉尘的产生,二来可以提升效率。 阅读原文:点击这里 该文章在 2026/9/28 14:55:33 编辑过 |
关键字查询
相关文章
正在查询... 
|


 400 186 1886